

Traitement par électrogalvanisation des boulons à tête hexagonale
Nov 06, 2025
Sur le marché des fixations, les plus couramment utilisés sont les grades 4.8 ordinaires.boulons à tête hexagonale. À l'exception de leur finition naturelle, la grande majorité de ces boulons de grade 4,8 subissent un traitement d'électrozingage ou de galvanisation à chaud-. Parmi les boulons principalement utilisés pour l'électrogalvanisation, les boulons à tête hexagonale sont le type principal-l'électrogalvanisation améliore non seulement la résistance à la corrosion du produit, mais transforme également les boulons à tête hexagonale noirs à l'origine en une toute nouvelle apparence-, les rendant plus esthétiques et pratiques. Le principe de l'électrogalvanisation consiste à utiliser l'électrolyse pour déposer des ions zinc, formant une fine couche protectrice de zinc sur la surface du boulon, modifiant ainsi la couleur du boulon et améliorant sa résistance à la corrosion.
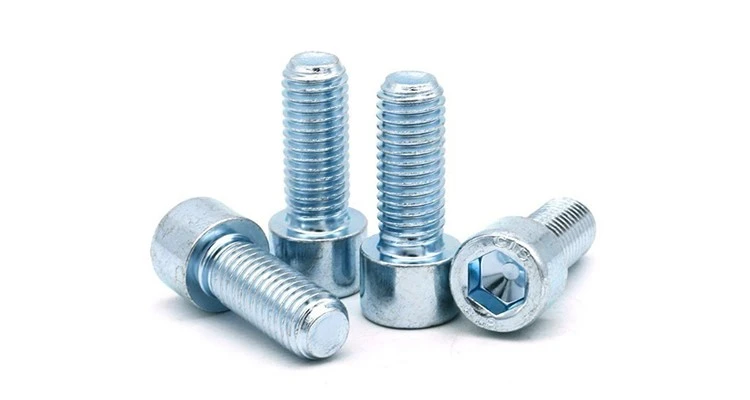
L'électrogalvanisation est également appelée galvanisation à froid. Il tire ce nom du fait que d'autres procédés de galvanisation courants (tels que la galvanisation à chaud-par immersion et le traitement Dacromet) nécessitent tous un traitement dans des environnements à haute-température, tandis que l'électrogalvanisation est effectuée à température ambiante dans le bain de galvanoplastie, sans compter sur des températures élevées pour faire adhérer la couche de zinc à la surface du boulon. Le principe spécifique est le suivant : le boulon joue le rôle de cathode et une plaque de zinc le rôle d'anode, tous deux immergés dans une solution de galvanoplastie contenant des ions zinc. Lorsqu'un courant électrique passe à travers, des réactions électrochimiques se produisent au niveau de la cathode et de l'anode, et des ions zinc se déposent uniformément sur la surface du boulon pour former un revêtement brillant-ce processus est appelé électrogalvanisation (ou galvanisation à froid). Il est à noter que la couche électrozinguée est relativement fine ; il ne peut réparer que des rayures ou des dommages mineurs sur la surface du boulon et ne peut pas couvrir entièrement une usure importante.
Boulons à capuchon à six pans creux ne peut pas être placé directement dans le bain de galvanoplastie avant la galvanisation à froid. Leur surface doit d'abord être soigneusement nettoyée : pour les boulons de grade 4.8, ils peuvent être directement placés dans le bain de galvanoplastie après nettoyage ; pour le grade 8.8 moyen etboulons à haute-résistance, un processus de décapage supplémentaire est nécessaire avant la galvanisation. Les boulons sont trempés dans un bain de décapage pendant un certain temps pour éliminer le tartre d'oxyde et l'huile de surface, suivi d'un nettoyage secondaire et enfin placés dans le bain de galvanoplastie pour une galvanisation à froid. Un rappel spécial : après le décapage, les boulons de grade 8.8 doivent subir un traitement de soulagement à l'hydrogène en temps opportun pour éviter les risques de fragilisation par l'hydrogène qui pourraient affecter la résistance des boulons.
Dans le domaine industriel, la galvanoplastie est une technologie de traitement auxiliaire indispensable. La galvanoplastie ne fait pas seulement référence à la galvanisation à froid avec une surface blanche ou bleue-blanche, mais comprend également diverses méthodes telles que le nickelage, le placage à l'or et le placage à l'argent. Les principes de traitement et les processus technologiques de ces méthodes de galvanoplastie sont à peu près similaires.
Parmi les différentes méthodes de traitement de surface, une est relativement particulière : l'anodisation (le terme initial « hydrogénation anodique » était incorrect). Bien qu’elle entre également dans la catégorie du traitement de surface, l’anodisation ne s’applique qu’aux fixations en aluminium. Dans les applications quotidiennes, les fixations en aluminium sont relativement rares, de telles demandes ne sont donc pas courantes.
Comparée à d'autres traitements de surface, l'électrogalvanisation a le coût le plus bas mais offre des avantages importants : le processus est simple et facile à utiliser, la surface du boulon a une finition élevée, elle est adaptée à la production de masse (avec un grand rendement), la couche de zinc est fine et uniforme, elle a une résistance de base à la corrosion et elle peut présenter différentes couleurs selon les exigences. Pendant ce temps, la couche de zinc a une bonne adhérence et ne tombe pas facilement lors d'une utilisation normale et d'impacts mineurs.


